
Tin tức
Quy Trình Sản Xuất Ghế Inox Tại Xưởng: Từ Ống Thô Đến Thành Phẩm

Th10
Quy trình sản xuất ghế inox quyết định phần lớn độ bền, độ an toàn và vẻ ngoài của chiếc ghế mà khách hàng nhìn thấy trên kệ. Hai chiếc ghế cùng kiểu dáng, cùng mác thép vẫn có thể chênh nhau nhiều về tuổi thọ chỉ vì khác cách cắt, hàn và hoàn thiện. Bài viết đi qua từng công đoạn kỹ thuật để bạn hiểu chiếc ghế inox được làm ra như thế nào và nên để ý điều gì khi chọn mua.
Tổng Quan Quy Trình Sản Xuất Ghế Inox
Một quy trình sản xuất ghế inox phổ biến gồm 7 công đoạn: chuẩn bị và cắt ống, uốn ống, dập mặt ghế, hàn khung, đánh bóng, lắp đệm và kiểm tra thành phẩm. Tùy mẫu ghế đôn, ghế tròn, ghế tựa hay ghế xếp mà thứ tự có thể thay đổi đôi chút, nhưng logic chung không khác nhiều. Hiểu đúng quy trình sản xuất ghế inox cũng giúp bạn đọc báo giá tỉnh táo hơn.
| Công đoạn | Việc chính | Lỗi thường gặp nếu làm ẩu |
|---|---|---|
| Cắt ống | Cắt đúng chiều dài, vát góc theo bản vẽ | Lệch chiều dài làm ghế cập kênh |
| Uốn ống | Uốn chân, vòng kiềng, tựa lưng | Móp, nhăn hoặc rạn ở chỗ uốn |
| Dập mặt | Dập tấm inox thành mặt ghế tròn hoặc vuông | Mặt cong vênh, mép sắc |
| Hàn khung | Ghép chân, kiềng, mặt thành khung hoàn chỉnh | Mối hàn rỗ, cháy, ngấu không đều |
| Đánh bóng | Làm sạch mối hàn, hoàn thiện bề mặt | Vết cháy hàn còn sót, dễ ố |
| Lắp đệm | Bắt nệm, mặt nhựa, chân nhựa | Nệm lỏng, ốc lộ, chân trầy sàn |
| Kiểm tra | Thử cân bằng, tải ngồi, ngoại quan | Lọt ghế lỗi tới tay khách |
Mỗi công đoạn đều có điểm kiểm soát riêng. Nhìn vào bảng, có thể thấy phần lớn lỗi khách gặp sau vài tháng sử dụng như cập kênh, ố mối hàn hay nệm bong đều bắt nguồn từ một bước làm chưa kỹ.
Chuẩn Bị Vật Liệu Và Cắt Ống
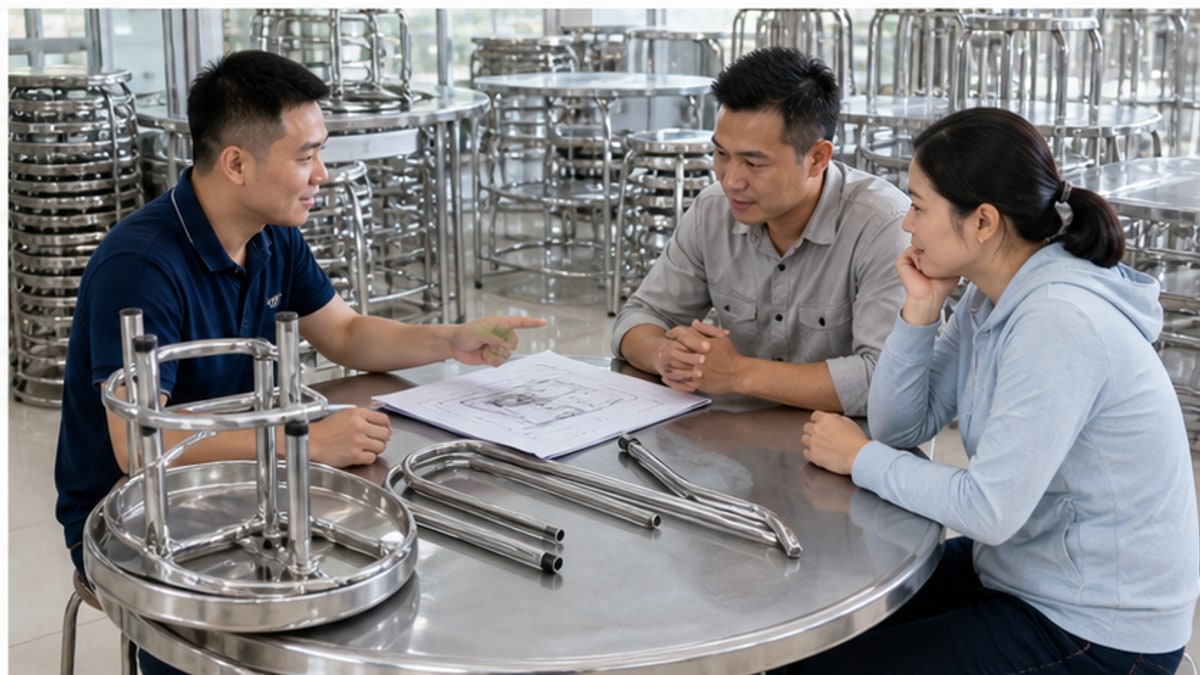
Công đoạn đầu tiên là chọn đúng ống và tấm inox theo mác thép đã báo cho khách, thường là inox 201 hoặc inox 304. Trong quy trình sản xuất ghế inox, chọn sai vật liệu ngay từ đầu thì các bước sau làm kỹ đến đâu cũng khó bù lại. Ống được kiểm tra đường kính, độ dày thành ống và bề mặt trước khi đưa vào cắt.
Khi cắt, chiều dài các chân phải đồng đều tuyệt đối. Chỉ cần lệch 1–2mm, ghế đã có thể cập kênh trên sàn phẳng. Đầu ống cũng cần vát hoặc mài phẳng để mối ghép khít, giúp mối hàn sau này đẹp và chắc hơn.
Cỡ ống ảnh hưởng trực tiếp tới độ cứng và trọng lượng ghế. Ví dụ ghế inox tròn G5 dùng ống phi 19x1mm, còn G7B dùng ống phi 25×1,2mm. So sánh chi tiết hai cỡ ống phổ biến có trong bài ống inox phi 19 hay phi 25.
Uốn Ống Và Dập Mặt Ghế
Uốn Ống Chân Và Vòng Kiềng
Với ghế tròn có kiềng, vòng kiềng được uốn tròn từ một đoạn ống thẳng rồi nối đầu. Chân ghế xếp hay ghế tựa thường có những đoạn uốn cong để tạo dáng và tăng độ đàn hồi khi ngồi.
Inox 201 và 304 thuộc nhóm austenit, khá dẻo nên uốn đẹp. Tuy nhiên, nếu bán kính uốn quá nhỏ hoặc khuôn không chuẩn, ống dễ bị móp dẹt hoặc nhăn ở mặt trong đường cong. Đây là điểm yếu tiềm ẩn vì chỗ móp làm giảm khả năng chịu lực của chân ghế. Ở bước uốn của quy trình sản xuất ghế inox, khuôn đúng bán kính quan trọng hơn tốc độ.
Dập Mặt Ghế Inox
Với ghế đôn mặt inox, tấm inox được dập thành mặt tròn hoặc vuông, có gờ mép để tăng cứng và tránh cạnh sắc. Mặt ghế cần phẳng, không vênh, mép được bo hoặc gấp để khách không bị cứa tay khi bê ghế.
Hàn Khung Trong Quy Trình Sản Xuất Ghế Inox
Hàn là bước then chốt trong mọi quy trình sản xuất ghế inox. Mối hàn nối chân với mặt, chân với kiềng chịu toàn bộ lực khi khách ngồi, ngả người hay kéo lê ghế. Một mối hàn đẹp cần ngấu đều, không rỗ khí, không cháy thủng thành ống.
- Gá đúng vị trí: khung được cố định trên đồ gá để các chân song song, mặt ghế cân bằng trước khi hàn.
- Hàn đính rồi hàn hoàn thiện: đính vài điểm để giữ khung, kiểm tra cân bằng rồi mới hàn kín. Trong sản xuất ghế inox số lượng lớn, đồ gá giúp hàng trăm chiếc ghế có kích thước giống nhau.
- Kiểm soát nhiệt: nhiệt quá cao làm ống biến màu sẫm và giảm khả năng chống gỉ quanh mối hàn.
- Làm sạch sau hàn: xỉ và vết cháy phải được xử lý, không để nguyên rồi phủ bóng lên trên.
Vùng quanh mối hàn là nơi ghế dễ xuất hiện đốm ố nhất nếu xử lý không kỹ. Nguyên nhân và cách phòng tránh được giải thích kỹ trong bài ghế inox có bị gỉ không, đặc biệt hữu ích với quán đặt ghế ở khu ẩm.

Đánh Bóng Và Xử Lý Bề Mặt
Với sản xuất ghế inox dùng cho quán ăn, bề mặt phải chịu lau rửa hằng ngày nên khâu hoàn thiện càng cần kỹ. Sau khi hàn, khung ghế được mài phẳng mối hàn, đánh bóng hoặc chà xước theo kiểu bề mặt đã chọn. Mục tiêu là xóa vết cháy hàn, làm mịn bề mặt và tạo độ đồng màu giữa phần ống với phần mối nối.
Trong gia công ghế inox, bước này hay bị làm ẩu để tiết kiệm thời gian. Một chiếc ghế mới nhìn vẫn sáng, nhưng nếu còn sót vết cháy hoặc bụi sắt từ dụng cụ mài, bề mặt sẽ ố sớm sau vài tuần sử dụng. Làm đúng, đây cũng là bước tốn công nhất trong quy trình sản xuất ghế inox.
- Mài mối hàn: mài phẳng vừa đủ, không mài quá sâu làm mỏng thành ống.
- Đánh bóng theo cấp: dùng nhám, nỉ từ thô đến mịn để bề mặt đều màu.
- Làm sạch cuối: lau sạch bụi kim loại và dầu đánh bóng trước khi lắp đệm.
Lắp Đệm, Chân Nhựa Và Kiểm Tra Thành Phẩm
Với ghế mặt nệm, phần nệm gồm cốt gỗ ép, mút và lớp bọc simili hoặc PVC được bắt vít vào khung. Ốc vít cần siết đều, không lộ đầu ốc ra mặt ngồi. Chân ghế được gắn đệm nhựa để chống trầy sàn và hạn chế nước đọng trực tiếp ở đầu ống.
Kiểm tra thành phẩm là bước cuối của quy trình sản xuất ghế inox. Mỗi chiếc ghế cần được đặt lên mặt phẳng để thử cập kênh, ngồi thử để kiểm tra độ chắc, xem lại mối hàn, bề mặt và nệm trước khi đóng gói.
| Hạng mục kiểm tra | Cách thực hiện | Đạt khi |
|---|---|---|
| Cân bằng | Đặt ghế trên mặt phẳng, ấn từng góc | Không cập kênh |
| Độ chắc | Ngồi thử, lắc nhẹ khung | Không rung, không kêu |
| Mối hàn | Nhìn và sờ quanh mối nối | Ngấu đều, không rỗ, không sắc |
| Bề mặt | Quan sát dưới đèn | Đều màu, không vết cháy |
| Nệm và chân nhựa | Kéo nhẹ nệm, xoay chân nhựa | Chặt, không lỏng |
Khách Hàng Tự Kiểm Tra Theo Quy Trình Sản Xuất Ghế Inox
Hiểu quy trình sản xuất ghế inox giúp bạn biết nên nhìn vào đâu khi nhận hàng. Không cần dụng cụ chuyên dụng, chỉ vài thao tác đơn giản là đánh giá được chất lượng gia công ghế inox ở mức cơ bản.
- Đặt ghế lên sàn phẳng: ghế không cập kênh chứng tỏ khâu cắt và gá hàn chuẩn.
- Nhìn kỹ chỗ uốn: ống không móp, không nhăn ở mặt trong đường cong.
- Sờ quanh mối hàn: không có gai sắc, không có vết đen cháy còn sót.
- Lật mặt dưới ghế: ốc vít bắt nệm chắc, không lộ, cốt gỗ không bị nứt.
- Hỏi mác inox và bảo hành: báo giá ghi rõ inox 201 hay 304, có chính sách bảo hành bằng văn bản.
Các mẫu ghế tại Xưởng Hòa Phát có giá bán lẻ từ 149.000đ đến 509.000đ và được bảo hành 24 tháng. Khi đặt số lượng lớn cho quán ăn hay căng tin, bạn nên nhận một vài chiếc mẫu để tự kiểm tra theo danh sách trên trước khi nhận cả lô.
Nắm rõ các công đoạn cũng giúp bạn trao đổi với nơi sản xuất ghế inox hiệu quả hơn, ví dụ yêu cầu cỡ ống dày hơn cho khu đông khách hoặc chọn inox 304 cho khu gần nước.

Kết Luận
Một quy trình sản xuất ghế inox chuẩn gồm 7 công đoạn từ cắt ống, uốn, dập mặt, hàn, đánh bóng, lắp đệm đến kiểm tra, mỗi bước đều để lại dấu vết bạn có thể tự quan sát. Khi chọn ghế, hãy chú ý cân bằng, mối hàn, chỗ uốn và bề mặt thay vì chỉ nhìn giá. Tham khảo thêm các mẫu ghế tại Xưởng Hòa Phát hoặc gọi 0789 131 131 để được tư vấn.


